简体中文
 繁体中文
 Shqip
 لالعربية
 Polski
 رسی
 Deutsch
 Русский
 Français
 한국어
 Nederlands
 Čeština
 Svenska
 Bahasa Melayu
 Português
 日本語
 Kiswahili
 ไทย
 Türkçe
 Українська
 Español
 Italiano
 हिन्दी
 Bahasa Indonesia
 Tiếng Việt
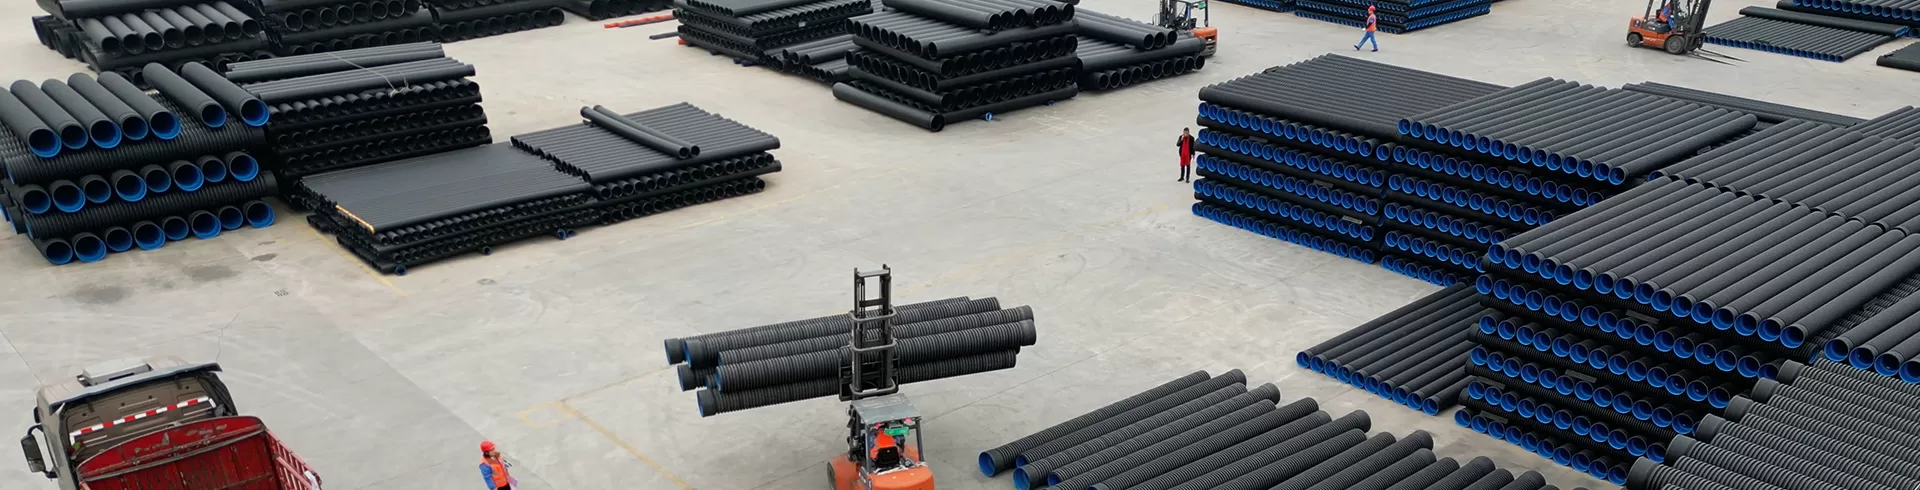
在黄冈本地的城乡供水改造、工业园区流体输送、雨污分流管网工程中,钢丝网骨架塑料复合管凭借结构强度高、耐腐蚀、水流阻力小、安装便捷的优势,已经成为应用范围越来越广的管道品类。而电熔连接是这类管道最核心的连接工艺,连接质量直接决定整个管网的运行寿命,不少现场施工的渗漏、接口脱开问题,本质上都是电熔连接的细节没有做到位。
首先要做好施工前的前置准备。到场的管材、电熔管件要提前逐一检查,管材表面不能有深度超过壁厚10%的划痕、凹陷或开裂问题,电熔管件要确认内壁预埋的电阻丝没有移位、脱落,管件没有受潮、变形的情况。切割管材时必须使用专用的电动切管工具,保证切口与管材轴线完全垂直,切割完成后要打磨掉端口的毛刺、飞边,再用专用工具刮除管材连接区域表面的致密氧化层——这一步是很多施工队容易漏掉的环节,如果氧化层没有被彻底打毛去除,管材表面的塑料无法和电熔管件内壁充分熔融粘合,后期很容易出现接口渗漏。刮除氧化层的区域要和管件的插入深度完全匹配,打完毛的表面不能沾附泥土、油污,最好用干净的棉布擦拭干净,再根据管件的深度在管材表面划出插入定位标记,避免安装时插接过浅或者过深顶到管件内部结构。
实操过程要严守规范。黄冈本地冬夏温差大,露天作业时如果环境温度低于5摄氏度,或者在大风、降雨的无防护环境下,不能直接开展电熔焊接作业——温度过低会导致塑料熔融量不足,风雨会让熔接面快速冷却,形成虚焊。连接时要把管材顺着定位标记完全插入电熔管件,保证两侧管材在管件内部对接平整,再把电熔焊机的输出夹头牢牢夹在管件的接线端上,严格按照管件外壳标注的额定电压、焊接时长设置参数,不能随意调整焊接功率或时间:参数过大会导致管件内壁的塑料过烧穿孔,参数过小则会导致熔接强度不够。整个焊接过程中不能拉扯、晃动管材和管件,不能用手触碰高温的熔接区域,避免熔接面错位。
焊后检验不能马虎。焊接完成后要让接口在自然状态下充分冷却,冷却期间不能对管材施加外力,也不能往接口位置淋水加速降温,一般常规管径的接口自然冷却需要30到60分钟,大管径的接口可以适当延长冷却时间。冷却完成后首先观察电熔管件两端的溢料孔,正常焊接完成的溢料孔会有少量均匀的熔融塑料溢出,若溢料孔完全没有溢料,说明存在虚焊问题;若溢料过多,说明焊接参数设置过大,这类接口都要切除重新焊接。整个管网铺设完成后,要按规范开展水压试验,对所有电熔接头位置逐一排查渗漏痕迹,确认无压降、无渗水后才能进行后续的回填作业。
不少施工团队觉得电熔连接操作简单,往往省略刮氧化层、做定位标记、预留冷却时间这些小步骤,反而后期出现渗漏返工的成本更高。只要把这些核心要点落实到位,就能充分发挥钢丝网骨架管的性能优势,适配黄冈本地各类管网工程的长期使用需求。