
 简体中文
 繁体中文
 Shqip
 لالعربية
 Polski
 رسی
 Deutsch
 Русский
 Français
 한국어
 Nederlands
 Čeština
 Svenska
 Bahasa Melayu
 Português
 日本語
 Kiswahili
 ไทย
 Türkçe
 Українська
 Español
 Italiano
 हिन्दी
 Bahasa Indonesia
 Tiếng Việt
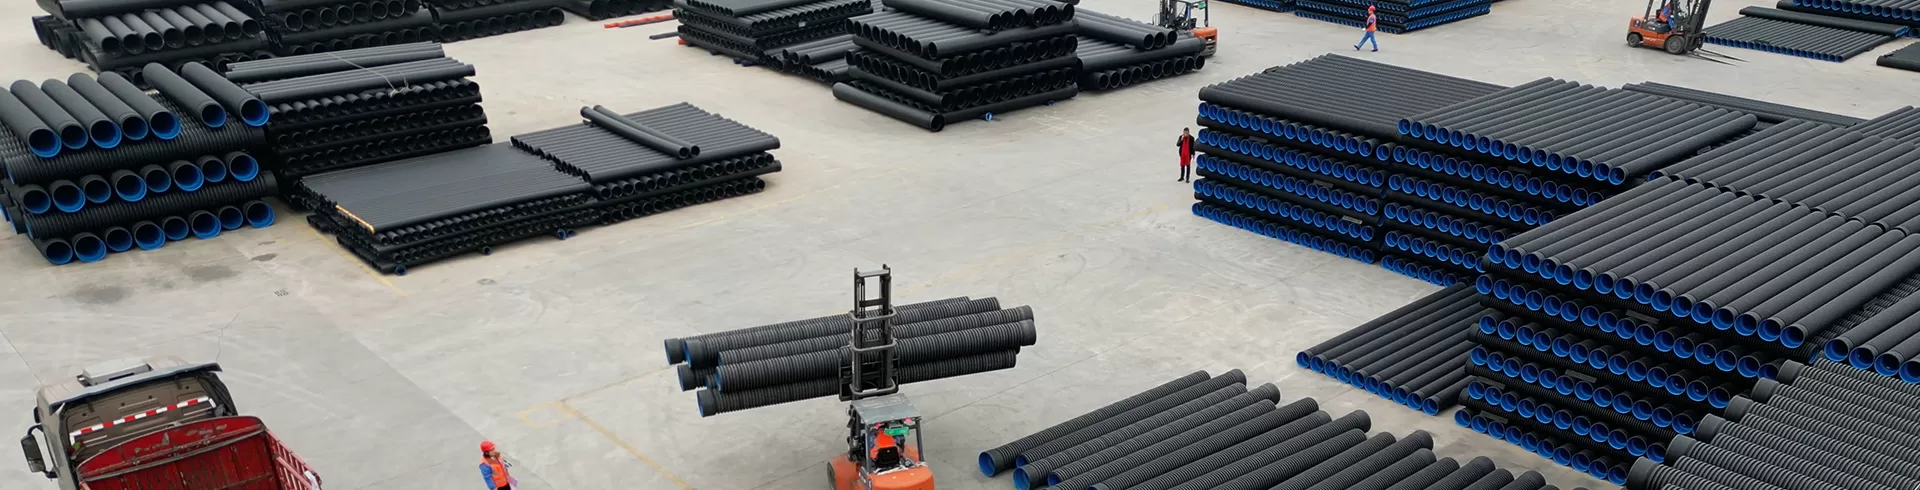
在荆门地区的市政给排水、燃气输送、农用灌溉等各类管网建设场景中,塑料管道凭借耐腐蚀、重量轻、施工便捷的优势被广泛应用。而电熔连接作为塑料管道最常用的连接方式之一,施工操作的规范性直接决定整个管网系统的运行寿命与安全稳定性,做好全流程的电熔施工管控十分必要。
施工开始前要做好充分的前置准备:首先逐次检查管材、管件的外观质量,确认不存在裂纹、凹陷、壁厚不均等问题,同步检查电熔管件的内置电阻丝是否存在脱落、偏移情况;再清理好作业面的杂物,准备好专用管材切割工具、表面刮刀、洁净棉布、匹配的电熔焊接设备;同时要关注现场环境条件,荆门地区春秋季昼夜温差较大,当环境温度低于-5℃或遭遇大风沙尘天气时,要提前搭建临时防护棚,避免焊接面受污染、受低温影响焊接效果。
正式电熔焊接要严格遵循规范流程操作:第一步做好管材端面预处理,用专用切割工具将需要连接的管材端面切平,保证端面与管材轴线垂直,偏差不能超过管材直径的1%;再用刮刀把管材连接区域的表面氧化层完全刮除,刮除深度控制在0.1-0.2毫米,要覆盖整个与管件接触的圆周面,刮除完成后不能用手直接触碰焊接面,避免手上的油污、杂质污染接触面。第二步做好定位标记,将预处理完成的管材平稳插入电熔管件,量好标准插入深度后用记号笔在管材表面做好标记,避免插接深度不足或过深,影响焊接密封性。第三步启动焊接程序,把电熔焊机的输出插头与电熔管件的接线端子牢固连接,根据管件标注的标准焊接电压、焊接时间参数在设备上设置对应数值,启动焊接流程;焊接全程不能随意移动管材、管件,也不能拉扯连接线缆,如果设备出现报错提示要立刻停机排查原因,不能强行继续作业。焊接完成后要保证接口自然冷却,冷却期间不能对接口施加外力,也不能提前开展通水、试压作业,冷却时长要根据现场温度灵活调整:荆门夏季高温时段可适当缩短冷却时间,冬季低温环境下要延长冷却周期,保证接口完全固化达到强度要求。
施工过程中还要重点规避常见的操作误区:如果焊接面沾附了泥土、油污,一定要用洁净棉布蘸取无水酒精擦拭干净,完全晾干后才能进入下一步工序;如果管材表面不圆度超标,不能强行把管件敲击到位,要先对管材进行圆度修正,保证插接过程顺畅无卡顿;焊接完成后要逐一检查接口的溢料状态,正常合格的接口溢料应该均匀分布在管件上下两个观察口位置,如果溢料过多或完全没有溢料,都要判定为不合格接口,切除后重新焊接。
严格按照规范完成每一步施工操作,能够有效降低塑料管道管网的后期渗漏风险,减少长期运维成本,为荆门地区各类管网项目的长期稳定运行打下扎实基础。


