
 简体中文
 English
 繁体中文
 Shqip
 Polski
 رسی
 Deutsch
 Русский
 Français
 한국어
 Nederlands
 Čeština
 Svenska
 Bahasa Melayu
 Português
 日本語
 Kiswahili
 ไทย
 Türkçe
 Українська
 Español
 Italiano
 हिन्दी
 Bahasa Indonesia
 Tiếng Việt
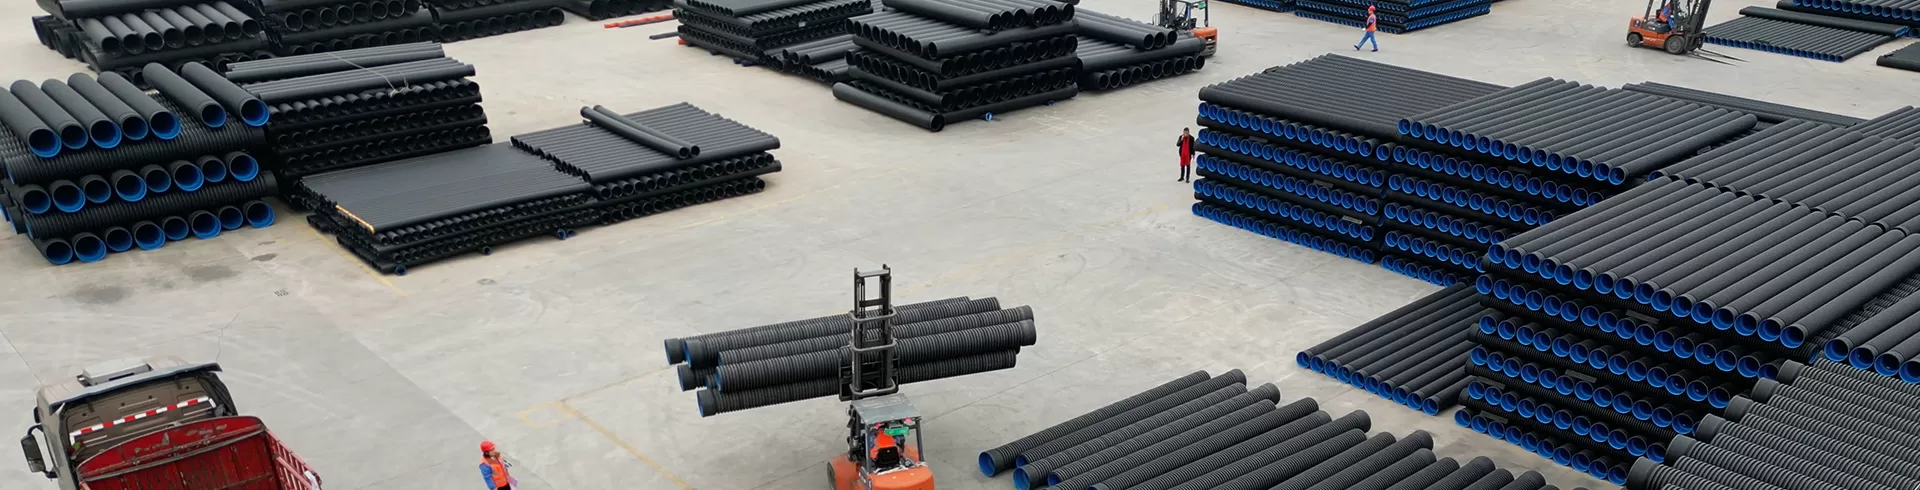
在湖北地区的市政给排水、民用燃气输送、农田灌溉等工程中,塑料管道因为重量轻、耐腐蚀、安装便捷的特点被广泛应用,而焊接施工的质量直接决定了管道系统的使用寿命和运行安全。尤其湖北地域跨度较大,春夏多雨湿度高、冬季偶有低温的气候特点,对焊接施工也提出了更贴合本地的要求,一线施工人员需要牢牢把控以下几个核心要点。
一、做好施工前的适配性筹备
施工前首先要对进场的管材和焊接设备做全面检查,确保管材表面没有裂纹、凹陷、壁厚不均等问题,焊接设备的加热模块、温控模块运行正常。考虑到湖北春夏季空气湿度大,刚经历降雨的管材表面容易附着水渍、泥沙,焊接前必须用干净的抹布将焊接面完全擦拭干净,避免残留的水分、杂质在高温焊接时形成气孔,影响焊缝致密性。同时要根据现场的环境温度提前调整焊接参数:夏季高温时段,设备开机后要等温度稳定达到标准值再作业,避免设备初始温度偏高导致管材过熔;冬季温度低于5℃时,要适当延长管材加热时长,或对焊接部位做临时预热,不能直接套用常温下的施工参数。
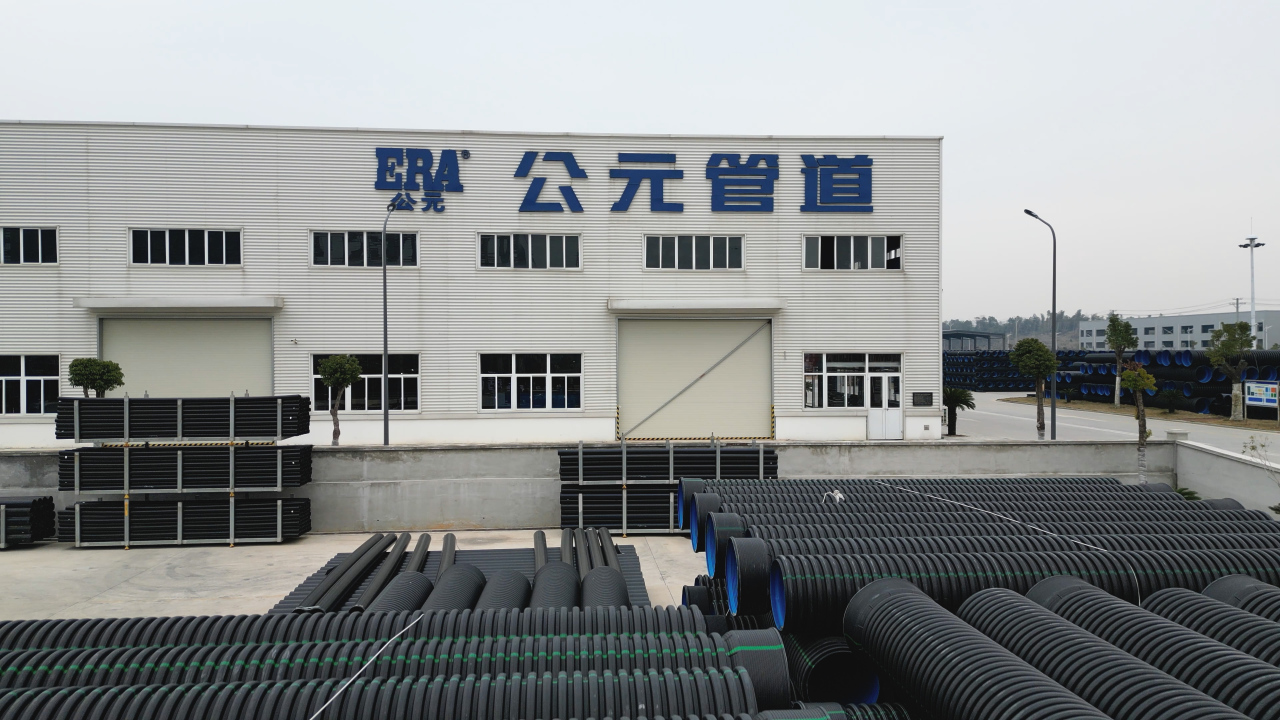
二、严守现场焊接的操作规范
目前塑料管道焊接主要分为对接熔焊和电熔承插焊两类,不管采用哪种工艺,都要保证管口对齐平整,对接焊的管口错边量不能超过管材壁厚的10%,避免焊缝受力不均出现后期开裂的问题。加热环节要保证管材焊接面完全贴合加热板,保持稳定的压力直到焊接面形成均匀的凸起翻边,再快速撤出加热板完成对接,对接过程中不能晃动管材,也不能施加过大的压力导致翻边溢出过多。湖北春季多风,露天作业时要在焊接工位搭建临时挡风棚,避免风沙落到高温的焊接面上造成虚焊;焊接完成后要留足自然冷却的时间,哪怕夏季气温较高,也不能用冷水浇淋焊缝加速冷却,防止焊缝因为骤冷产生微裂纹。
采用电熔焊接时,要先在管材上标记好插入深度,用专用工具刮掉管材表面的氧化层,再将管材完全插入电熔管件到位后再启动焊接程序,避免氧化层阻碍电阻丝和管材的熔合,造成后期渗漏。
三、落实施工后的质量检查
焊接完成的焊缝要做逐段检查,首先看外观:合格的焊缝翻边应该均匀对称,没有明显的气孔、裂纹、缺口,翻边尺寸符合施工要求,如果发现翻边大小不均、表面有气泡缺口,必须将该段切掉重新焊接,不能将就使用。埋地敷设的管道在回填前还要做对应的承压测试,确保焊接部位没有渗漏点;郊县、山区的露天施工段,要等焊缝完全冷却定型后再进行下一步作业,避免未冷却的焊缝接触泥土、砂石,破坏焊缝的表层结构。
塑料管道焊接从来不是可以照搬通用流程的简单作业,尤其在湖北多变的气候环境下,施工人员要结合现场的温度、湿度、风力情况灵活调整操作细节,从筹备、操作到检查全流程把控质量,才能从根源上减少管道投用后的运维隐患,延长整个管道系统的使用寿命。


